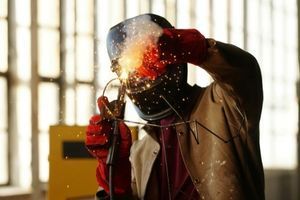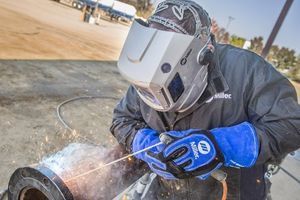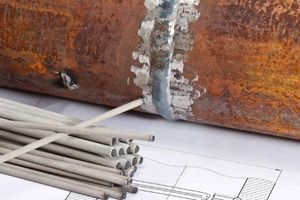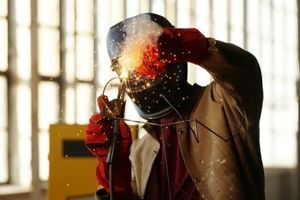
Электроды АНО-21 — это рутиловые электроды для ручной дуговой сварки низкоуглеродистой стали, с легким первичным поджигом на инверторном сварочном аппарате и дают ровный шов со шлаком, который легко отделяется. Чтобы получить чистый провар без подрезов и пор, подберите диаметр под толщину, выставьте умеренный ток и держите короткую дугу — тогда и снижает риск развития коррозии.
Технические характеристики АНО-21 для работы с инвертором
АНО-21 обычно относятся к «рутиловой» группе (часто маркировка соответствует классу E6013 / E46 — проверяйте именно на упаковке). Их сильная сторона — стабильная дуга, аккуратный валик и шлак, который легко отделяется, если режим подобран правильно. Для инвертора это означает меньше «прилипания» на старте и более простое ведение шва на тонкой стали.
Хотя АНО-21 считаются универсальными, на нашей практике лучший результат они показывают именно на прямой полярности (минус на электроде) при сварке тонкостенных труб. Это позволяет избежать перегрева металла и получить мелкочешуйчатый шов, который почти не требует шлифовки перед окраской.Благодаря рутиловому покрытию, АНО-21 обладают отличным вторичным поджигом, что незаменимо при работе короткими швами
Какой ток и полярность ставить, чтобы чтобы шов был монолитным?
Начинайте с режимов, которые дают управляемую ванну, а не максимальный провар. Ориентир (обязательно сверяйте с пачкой):
-
Ø2,5 мм: 70–95 А для стали 2–4 мм;
Ø3,2 мм: 95–130 А для 3–6 мм;
Ø4,0 мм: 130–170 А для 5–10 мм. -
Полярность: на постоянном токе DC+ (электрод «+») — глубже проплавление; DC− — мягче, полезно на тонком листе и сварке короткими прихватками.
-
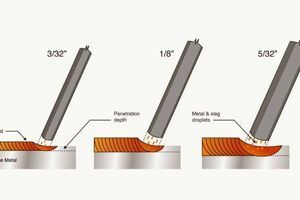
Дуга: короткая, 1–2 мм; угол электрода 10–20° по направлению движения.
Если инвертор имеет Arc Force/Hot Start — уменьшите Arc Force на тонком металле, чтобы не нарастали брызги и подрез. -
Прокаливание электродов: если электроды влажные, сушите по инструкции производителя (часто 100–120 °C 40–60 мин).
Для каких работ АНО-21 лучшие, а где лучше выбрать другой тип?
АНО-21 оптимальны для бытовых и ремонтных задач, где нужны быстрый поджиг и чистый внешний вид шва: ворота, заборы, профильные трубы, кронштейны, мелкий ремонт кузовных элементов из стали. Но для ответственных конструкций с требованиями к ударной вязкости или с низким содержанием диффузионного водорода чаще берут основные электроды (например, УОНИ / E7018) и строже контролируют подготовку кромок и влажность.
Почему шлаковая корка не отходит и как использовать ее как «датчик» режима
Шлаковая корка — быстрый индикатор тепловложения и чистоты. Если корка снимается сплошной «лентой» или сама приподнимается по краям после охлаждения — режим близок к оптимальному. Если же она «стеклянная», держится намертво или под ней темные пятна, чаще всего причина в чрезмерном токе, длинной дуге, загрязненной стали или разрывах дуги, из-за которых нарушается газовая защита ванны.
-
Слишком длинная дуга → шлак твердый, больше брызг, пористость.
-
Слишком большой ток → подрезы по краям, перегрев и грубая корка.
-
Грязь/ржавчина/грунт → газы в ванне, поры, риск коррозии под остатками шлака.
-
Неправильный угол → затекание шлака вперед и включения в шов.
-
Влага в электроде → шипение, поры, нестабильная дуга.
После сварки шлак снимайте полностью: остатки притягивают влагу, а на обычной стали это ускоряет поверхностную коррозию. Для долговечности шва — зачистка, обезжиривание и антикоррозионное покрытие (грунт/краска) по сухому металлу.
Популярные вопросы о сварке электродами АНО-21
Можно ли варить АНО-21 по ржавчине или краске?
Можно «прихватить», но качество и повторяемость резко падают. Для шва без пор нужен чистый металл в зоне дуги хотя бы 10–15 мм от кромки.
Какая полярность лучше на инверторе для тонкой стали?
Часто удобнее DC−: ванна спокойнее и меньше шансов прожечь лист. Если не хватает провара — переходите на DC+ или немного повышайте ток.
Почему шов получается пористым?
Чаще всего это грязная сталь, влага в электродах или слишком длинная дуга. Начните с зачистки, короткой дуги и проверки подсушки.
АНО-21 подходят для нержавейки?
Нет: это электроды под углеродистую сталь, и на нержавейке шов будет хрупким и коррозионно нестойким. Для нержавеющих сталей нужны специальные марки электродов под соответствующий сплав.