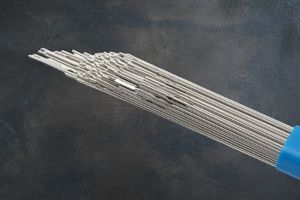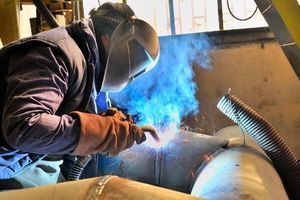
Чугун варят не только электродами. Для полуавтомата есть никелевые проволоки — ПАНЧ-11 и ее аналоги, — которые дают пластичный шов: он не трескается при остывании и легко обрабатывается резцом. Разбираем, какую проволоку для сварки чугуна взять, в каком газе варить и как вести шов, чтобы деталь не лопнула.
- Для ремонта чугуна полуавтоматом берут проволоку на основе никеля: ПАНЧ-11, ESAB Nicore 55 или UTP A 8051 Ti.
- Никелевый шов пластичный: он «забирает» напряжение, которое чугун не выдерживает, и поэтому не дает трещин.
- Варят короткими участками по 30–50 мм с проковкой, не перегревая деталь.
- Медно-никелевые проволоки (ER CuNi, NiCu7) — для медных сплавов, а не для чугуна.
Почему чугун варят никелем
В чугуне много углерода, поэтому у шва при быстром остывании появляется хрупкая «отбеленная» зона, а сам металл почти не тянется. Обычная стальная проволока дает твердый шов, и трещина идет по нему или рядом. Никель углерод не «захватывает» и остается пластичным: шов сжимается вместе с деталью, а не рвет ее. Поэтому никелевые проволоки и электроды — основа холодной сварки чугуна.
Какую проволоку по чугуну выбрать
| Проволока | Что это | Для чего | Защитный газ | Цена |
|---|---|---|---|---|
| ПАНЧ-11, ф 1,0 и 1,2 мм | Никелевая основа, Mn 5–6 %, Cu 2,3–3 % | Наплавка и восстановление деталей из серого, ковкого и высокопрочного чугуна; тонкостенные изделия | Защитный газ, открытая дуга | от 1 755 грн (кассета 0,5 кг) |
| ESAB Nicore 55, ф 1,2 мм | Металлопорошковая проволока, Ni ~55 % | Ответственные узлы из ковкого и высокопрочного чугуна, чугун + сталь, многопроходные швы | Только смесь с ~98 % Ar | 21 154 грн (катушка 5 кг) |
| UTP A 8051 Ti, ф 1,0 мм | Ni 55 %, Fe — основа, Ti 0,5 % | Чугун с шаровидным графитом, соединение чугуна со сталью, исправление дефектов литья | MIG/MAG | 1 850 грн (катушка 0,5 кг), сейчас нет в наличии |
Для ремонта под аргонную горелку есть пруток ПАНЧ-11 ф 2,0 мм. Весь ассортимент — в категории сварочная проволока по чугуну.
ПАНЧ-11 или Nicore 55
ПАНЧ-11 — недорогая и доступная проволока для ремонта: заварить трещину в корпусе, восстановить посадку, наплавить изношенное место. Не требует предварительного подогрева и термообработки, шов легко обрабатывается. Nicore 55 — выбор для нагруженных деталей и для соединения чугуна со сталью: дает высокопрочный металл, стойкий к горячим трещинам, а выход наплавленного металла ~97 % против ~70 % у покрытых электродов. Но варят ею только в аргоновой смеси с ~98 % Ar.
Как варить чугун полуавтоматом
- Подготовка. Зачистите зону до металлического блеска, удалите масло и ржавчину. Концы трещины засверлите сверлом 3–5 мм, чтобы она не пошла дальше.
- Разделка кромок. На толстых стенках снимите фаску, чтобы провар был на всю толщину.
- Короткие участки. Варите швами по 30–50 мм, вразброс от центра к краям, не давая детали разогреться.
- Проковка. Сразу после каждого участка простучите шов молотком со скругленным бойком — это снимает напряжение усадки.
- Медленное остывание. Не охлаждайте водой или сквозняком; небольшую деталь можно укрыть базальтовой тканью.
Общие настройки аппарата и подачи проволоки — в статье сварка полуавтоматом для начинающих.
Когда лучше взять электрод
Если полуавтомата нет, деталь большая, а работа разовая, проще варить электродами — ЦЧ-4, ESAB OK 92.60, UTP 86 Fn. Как их выбрать, рассказываем в статье электроды для сварки чугуна. Проволока выигрывает там, где швов много: она быстрее и дает меньше тепла в деталь.
Вопросы и ответы
Можно ли варить чугун обычной проволокой СВ-08Г2С?
Шов получится, но твердый и хрупкий: трещина почти гарантирована, а обработать его резцом сложно. Для чугуна нужна никелевая проволока.
Нужно ли греть чугун перед сваркой ПАНЧ-11?
По описанию производителя — нет, предварительный подогрев и термообработка не нужны. Главное — короткие участки и медленное остывание.
Какой газ для Nicore 55?
Только аргоновая смесь с высоким содержанием аргона, около 98 % Ar. В чистой углекислоте ею не варят.