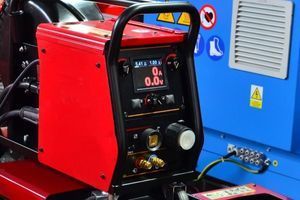
Сварка MIG/MAG удобна для мастерской, гаража, СТО и небольшого производства. Метод дает ровный шов и хорошую скорость работы, но результат зависит не только от опыта. Важны правильно подобранный сварочный аппарат полуавтомат, защитный газ, проволока, подготовка металла и корректные настройки. Аппарат подает проволоку в зону сварки, дуга плавит металл, а газ защищает сварочную ванну от воздуха.
Обновлено 24 сентября 2026
- Для обычной стали берут проволоку Св08Г2С 0,8 мм и газ Ar/CO₂ 82/18 или чистый CO₂.
- Сплошная проволока в газе — горелка на «+», флюсовая проволока без газа — горелка на «−».
- Стартовый режим берут из таблицы ниже и доводят на обрезке того же металла.
- Правильная дуга звучит как ровное шкварчание. Треск и удары — подача слишком большая для напряжения.
Таблица настройки полуавтомата
Стартовые режимы для MAG-сварки конструкционной стали проволокой Св08Г2С в смеси Ar/CO₂ 82/18, нижнее положение шва. Это ориентир для первого пробного шва, а не норма: точные цифры зависят от аппарата, поэтому сверяйтесь и с таблицей на крышке отсека катушки.
| Толщина металла, мм | Проволока, мм | Ток, А | Напряжение, В | Подача проволоки, м/мин | Газ, л/мин |
|---|---|---|---|---|---|
| 0,8 | 0,6–0,8 | 40–60 | 15–16 | 2,5–3,5 | 8–10 |
| 1,0 | 0,8 | 50–70 | 16–17 | 3–4 | 8–10 |
| 1,5 | 0,8 | 70–90 | 17–18 | 4–5 | 10 |
| 2 | 0,8 | 90–110 | 18–19 | 5–6 | 10–12 |
| 3 | 0,8–1,0 | 110–140 | 19–21 | 6–7,5 | 12 |
| 4 | 1,0 | 140–170 | 20–22 | 5–6,5 | 12–14 |
| 5–6 | 1,0–1,2 | 170–220 | 22–25 | 6–8 | 14–15 |
Поправки: в чистом CO₂ напряжение поднимают на 1–2 В; в вертикальном и потолочном положении ток снижают на 10–15 %; на сквозняке расход газа увеличивают до 15 л/мин. Если аппарат настраивается «шагами», а не в вольтах, соответствие ищите в его инструкции. Подробнее о выборе диаметра — в статье проволока 0,8 / 1,0 / 1,2 мм под толщину металла.
Критерии отбора к рейтингу: что важно перед стартом
Перед покупкой оборудования стоит оценивать не только цену, но и соответствие аппарата реальным задачам. Для кузовного ремонта, профильной трубы, ворот или листового металла нужны разные запасы мощности. Новичку важно, чтобы подача проволоки была равномерной, а регулировка напряжения и скорости подачи понятной.
Основные критерии выбора:
-
диапазон сварочного тока под нужную толщину металла;
-
стабильный механизм подачи проволоки без рывков;
-
поддержка режимов MIG/MAG, а при необходимости MMA или FCAW;
-
работа с проволокой 0,6, 0,8, 1,0 мм и больше;
-
качественная горелка, клемма массы, ролики и кабели;
-
плавная настройка напряжения и скорости подачи;
-
защита от перегрева и запас мощности.
В каталоге полуавтоматов MIG/MAG от Argon можно подобрать модель для бытовых и профессиональных задач. Для первого аппарата уместен запас по току, чтобы оборудование не работало на пределе возможностей.
Как устроен полуавтомат MIG/MAG
Полуавтомат состоит из источника тока, механизма подачи проволоки, горелки, кабеля массы, газового тракта и блока управления. Проволока выполняет роль электрода и присадочного материала: подается с катушки в горелку, выходит из контактного наконечника и плавится в зоне дуги.
Защитный газ проходит через сопло и изолирует сварочную ванну от кислорода и азота. Если защита слабая, в шве появляются поры, брызги и неровный валик. Поэтому чистота сопла, исправный редуктор и правильный расход газа влияют на результат не меньше, чем сам аппарат.
В режиме MIG используют инертный газ, чаще всего аргон. Такой вариант нужен для алюминия, нержавеющей стали и цветных металлов. В режиме MAG применяют активные или смешанные газы, в частности CO₂ или Ar/CO₂. Именно MAG чаще всего используют для конструкционной стали, профильных труб и ремонтных работ.
Выбор защитного газа: CO₂, Ar/CO₂, чистый Ar
Какой газ нужен для полуавтомата: для обычной стали — смесь аргона с углекислотой (82/18) или чистый CO₂, для нержавейки — аргон с 2 % CO₂ или кислорода, для алюминия и меди — чистый аргон.
| Металл | Газ | Что даёт |
|---|---|---|
| Конструкционная сталь | CO₂ (углекислота) | Самый дешёвый вариант, глубокий провар, но больше брызг |
| Сталь, тонкий лист, кузов | Ar 82 % + CO₂ 18 % | Мягкая дуга, меньше брызг, аккуратный валик — удобнее всего для обучения |
| Нержавеющая сталь | Ar + 2 % CO₂ или O₂ | Шов без окалины; нужна и нержавеющая проволока |
| Алюминий, медь | Чистый Ar 99,99 % | Инертная защита; алюминиевая проволока, тефлоновый канал и U-образные ролики |
Газ влияет на стабильность дуги, количество брызг, форму валика и глубину проплавления. Для стали чаще всего берут CO₂ или смесь аргона с углекислым газом. Для алюминия и цветных металлов нужен чистый аргон.
Самые распространенные варианты:
-
CO₂. Доступный газ для углеродистой стали. Дает более глубокое проплавление, но дуга может быть жестче, а брызг больше.
-
Ar/CO₂. Смесь для более мягкой дуги, чистого шва и стабильного процесса. Хорошо подходит для тонкого металла и кузовных работ.
-
Чистый Ar. Используется для алюминия, меди, части нержавеющих и цветных сплавов. Для обычной стали не является универсальным решением.
Для обучения на стали часто удобна смесь Ar/CO₂, потому что она помогает получить более аккуратный шов. Расход газа зависит от диаметра сопла, сквозняка, положения детали и условий работы. На открытом воздухе газовую защиту легко сдувает, поэтому качество шва может резко ухудшиться.
Подбор проволоки: диаметр и материал
Проволоку подбирают под металл, его толщину и защитную среду. Для углеродистой стали используют стальную проволоку, для нержавейки нужна нержавеющая, для алюминия — алюминиевая. Несоответствие материала может дать слабое соединение, коррозию или нестабильное плавление.
Ориентир по диаметру:
-
0,6 мм: тонкий лист, кузовные элементы, деликатные работы;
-
0,8 мм: самый распространенный вариант для мастерской и бытовых задач;
-
1,0 мм: профильная труба, более толстый металл, конструкционные детали;
-
1,2 мм и больше: производственные работы, высокие токи, массивные заготовки.
Состояние проволоки также важно. Ржавчина, грязь или неровная намотка вызывают рывки подачи и нестабильную дугу. Ролики должны соответствовать диаметру проволоки, а контактный наконечник не должен быть изношенным. Если наконечник разбит или загрязнен, проволока может подгорать, застревать или выходить из горелки неравномерно.
Подготовка полуавтомата к работе: пошагово
Первый запуск занимает 15–20 минут. Большинство проблем новичка — рывки проволоки, поры, проволока прилипает к наконечнику — возникают именно здесь, а не во время сварки.
- Полярность. Проверьте, что горелка подключена под ваш тип проволоки — таблица ниже.
- Катушка и ролики. Установите катушку, ролики — под диаметр проволоки: канавка 0,8 для проволоки 0,8. Для порошковой проволоки нужны ролики с насечкой, для алюминия — U-образные.
- Наконечник и сопло. Контактный наконечник — ровно под диаметр проволоки, сопло чистое от брызг. Как понять, что наконечник пора менять, — в статье о контактных наконечниках.
- Заправка проволоки. Снимите сопло и наконечник, протяните проволоку через рукав кнопкой подачи, верните наконечник и откусите вылет до 10–15 мм.
- Прижим роликов. Такой, чтобы проволока не проскальзывала, но и не мялась. Проверка: уприте проволоку в деревянный брусок — она должна гнуться, а ролики продолжать тянуть.
- Газ. Редуктор на баллон, шланг к аппарату, расход 8–12 л/мин. Стыки проверьте мыльным раствором: пузыри — утечка.
- Масса. Клемму — на зачищенный до блеска металл, как можно ближе к месту сварки.
- Режим. Выставьте напряжение и подачу из таблицы выше под свою толщину.
- Пробный шов. 5–10 см на обрезке того же металла. Доводите режим по звуку и виду валика, а не на готовой детали.
| Проволока | Горелка | Масса | Полярность |
|---|---|---|---|
| Сплошная (Св08Г2С, нержавеющая, алюминиевая) в газе | «+» | «−» | Обратная |
| Флюсовая (порошковая самозащитная) без газа | «−» | «+» | Прямая |
Перепутанная полярность — самая частая причина, почему с флюсовой проволокой «ничего не варит»: дуга рвётся, брызг много, провара нет. О работе без газа — в статье о флюсовой проволоке.
Настройка напряжения и скорости подачи проволоки
Напряжение и скорость подачи проволоки работают вместе. Напряжение определяет длину дуги, ширину шва и характер плавления. Скорость подачи влияет на количество проволоки в зоне сварки, а также на ток и стабильность процесса. Если изменить один параметр без коррекции другого, шов быстро теряет качество.
Слишком низкое напряжение дает короткую дугу, проволока будто упирается в металл, появляются рывки и неровный валик. Слишком высокое напряжение делает дугу длинной, увеличивает количество брызг и может давать широкий плоский шов. Когда подача проволоки слишком мала, дуга прерывается. Когда подача чрезмерная, проволока толкает горелку и создает грубое потрескивание.
Начальные параметры берут из таблицы на аппарате или из инструкции к конкретной модели. Затем их проверяют на пробном образце той же толщины. Нормальная дуга звучит ровно, без резких ударов и провалов. Валик должен быть однородным, без пор, подрезов и чрезмерного наплыва.
Как прочитать шов: что крутить, если что-то не так
Шов сам подсказывает, какой параметр сбит. Меняйте за раз один параметр — напряжение или подачу — и на 1 шаг, иначе не поймёте, что сработало.
| Что видите | Причина | Что делать |
|---|---|---|
| Полуавтомат «стреляет»: треск, удары, проволока упирается в металл | Подача слишком большая для выставленного напряжения | Поднять напряжение на 1 В или уменьшить подачу |
| Дуга длинная, шипит, проволока плавится каплями, много брызг | Напряжение слишком большое | Снизить напряжение или добавить подачу |
| Толстый шов: высокий, узкий, выпуклый валик | Мало напряжения или слишком быстрое движение | +1–2 В, вести горелку медленнее |
| Поры в шве | Нет газа, сквозняк, грязный металл, забитое сопло | Проверить расход и баллон, убрать сквозняк, зачистить металл |
| Прожигает тонкий металл | Ток слишком большой или движение медленное | Снизить подачу, вести быстрее, варить короткими швами или точками |
| Проволока прилипает к наконечнику | Малый вылет, изношенный наконечник, мала подача | Вылет 10–15 мм, заменить наконечник, добавить подачу |
7 типичных ошибок новичка
Первые проблемы при MIG/MAG-сварке чаще всего связаны с подготовкой, расходными материалами и техникой движения. Даже качественный сварочный аппарат полуавтомат не компенсирует грязный металл, неправильный газ или неподходящую проволоку.
Типичные ошибки:
-
Сварка по краске, ржавчине или маслу. Загрязнения создают поры и слабое соединение.
-
Неправильный расход газа. Малый расход не защищает ванну, чрезмерный создает завихрения.
-
Неподходящий диаметр проволоки. Тонкая проволока не расплавляет толстый металл, а толстая усложняет работу с листом.
-
Слишком большой вылет проволоки. Это ухудшает контроль дуги и форму шва.
-
Нестабильная скорость движения горелки. Из-за этого появляются наплывы, волны или пропуски.
-
Игнорирование полярности. Сплошная и порошковая проволока могут требовать разного подключения.
-
Работа без пробного шва. Настройки лучше проверять на образце, а не на готовой детали.
Чтобы результат был повторяемым, условия должны быть одинаковыми: тот же металл, стабильный угол горелки, одинаковое расстояние и равномерное движение. Так проще увидеть, как изменение напряжения или подачи проволоки влияет на форму валика. С опытом сварщик начинает оценивать процесс по звуку дуги, поведению ванны и внешнему виду шва.
Правильно подобранный аппарат помогает быстрее понять технологию MIG/MAG и стабильнее повторять качественный результат. Для обучения, ремонта, мастерской или производственных задач можно посмотреть каталог сварочных полуавтоматов MIG/MAG на сайте Argon. Там проще подобрать модель под толщину металла, нужный режим и запас мощности.
Учитесь на металле 2–3 мм и проволоке 0,8 мм в смеси Ar/CO₂. На таком сочетании режим «прощает» ошибки: легко услышать правильную дугу и увидеть, как изменение напряжения на 1 В меняет валик.
Полуавтомат или ручная сварка электродом
Для гаража, кузова и тонкого металла удобнее полуавтомат: быстрее учиться, меньше прожогов и не нужно менять электроды. Для работы на улице, редкого ремонта и толстого металла проще инвертор MMA.
| Полуавтомат MIG/MAG | Ручная дуговая (MMA) | |
|---|---|---|
| Тонкий металл 0,8–2 мм | Хорошо | Сложно, легко прожечь |
| Скорость работы | Выше, проволока подаётся непрерывно | Ниже, смена электродов |
| Обучение | Быстрее | Дольше |
| Ветер, улица | Газ сдувает; выручает флюсовая проволока | Не мешает |
| Что нужно на старте | Аппарат, проволока, газ, редуктор | Инвертор и электроды |
Если рассматриваете ещё и аргонодуговую сварку, сравнение — в статье MIG или TIG.
Сколько стоит сварочный полуавтомат
В каталоге Argon 76 полуавтоматов Jasic, PATON, ESAB и Welding Dragon. Цены на 24.09.2026 — актуальные смотрите на страницах товаров.
| Для чего | Цена | Примеры из каталога |
|---|---|---|
| Мелкий ремонт, только флюсовая проволока или компактный аппарат | до 7 тыс. грн | Welding Dragon MIG-140S1 Flux, Welding Dragon MIG-150 S2 DIGI |
| Гараж, дом, СТО: сеть 220 В, проволока 0,6–1,0 мм | 13–19 тыс. грн | Jasic MIG-180 (N240), Jasic MIG-160, PATON EuroMIG |
| Производство: 380 В, долгая работа на больших токах | от 60 тыс. грн | PATON ProMIG-350, Jasic MIG-350 (N255) |
Для первого аппарата берите запас по току: модель на 160–200 А под проволоку 0,6–1,0 мм не будет работать на пределе на металле до 4–5 мм.
Что нужно для работы
Частые вопросы
Можно ли варить полуавтоматом без газа?
Да, флюсовой (порошковой самозащитной) проволокой, которая сама создаёт защиту. Полярность при этом прямая: горелка на «−». Шов получается со шлаком, его нужно зачищать. Подробно — в статье о флюсовой проволоке и о порошковой проволоке.
Какой расход газа ставить?
Для проволоки 0,8 мм в помещении — 8–12 л/мин. На сквозняке до 15 л/мин. Больший расход не лучше: поток завихряется и подсасывает воздух, появляются поры.
Можно ли варить полуавтоматом нержавейку?
Да: нужна нержавеющая проволока и аргон с 2 % CO₂ или кислорода. На углекислоте и обычной проволоке шов по нержавейке заржавеет.
А алюминий?
Можно, но сложнее: чистый аргон, алюминиевая проволока, тефлоновый канал в рукаве, U-образные ролики и желательно короткая горелка — мягкая проволока иначе мнётся в подаче.
Почему проволока идёт рывками?
Чаще всего — слабый или слишком сильный прижим роликов, ролики не под диаметр, забитый канал рукава или перетянутый тормоз катушки. Проверяйте в таком порядке.
Какой полуавтомат купить новичку?
Для дома и гаража — модель на 220 В с током 160–200 А под проволоку 0,6–1,0 мм: в каталоге это диапазон 13–19 тыс. грн. Как выбрать проволоку под задачу — в гайде по выбору сварочной проволоки, а о баллонах и редукторах — в статьях о газовых баллонах и аксессуарах для аргона.