Обновлено 29 сентября 2026
- Сварочный флюс — гранулированный материал, которым засыпают дугу при автоматической сварке под флюсом: он плавится, защищает ванну шлаком и влияет на состав шва.
- Для углеродистых и низколегированных сталей самый распространённый — плавленый АН-348А (проволока от 3 мм) и мелкозернистый АН-348АМ (проволока до 3 мм); в трубном производстве на высоких скоростях — АН-60.
- Для ответственных швов с требованиями к ударной вязкости — основные агломерированные флюсы, например ESAB OK Flux 10.71; для судостроения и стыковых швов с двух сторон — OK Flux 10.76.
- Варите полуавтоматом без газа? Вам нужен не флюс, а флюсовая (порошковая) проволока.
Что такое сварочный флюс и для чего он нужен?
Сварочный флюс — это специальный материал, который обеспечивает качество сварного соединения и защищает зону шва от внешнего воздействия.
Основные функции флюса:
- создает защитную среду для сварной ванночки;
- нейтрализует оксиды и примеси;
- формирует шов требуемой геометрии;
- снижает количество пор и трещин;
- стабилизирует процесс сварки.
Правильный выбор флюса напрямую влияет на прочность, внешний вид и долговечность сварного соединения.
Роль флюса в обеспечении качества сварного шва
Флюс не просто вспомогательный компонент — он критически важная составляющая процесса. Он формирует условия, в которых металл соединяется без посторонних включений и дефектов.
Флюс выполняет несколько важных задач:
- удаляет загрязнение и окалину;
- минимизирует взаимодействие с кислородом и азотом;
- стабилизирует электрическую дугу;
- способствует равномерному переносу металла;
- воздействует на химический состав наплавленного металла.
Неправильно подобранный флюс может снизить качество шва, вызвать коррозию или хрупкость соединения.
Основные типы сварочных флюсов
На рынке существует несколько категорий флюсов, отличающихся составом, формой и принципом действия. Для каждого типа сварки – свой вариант.
Классификация флюсов:
- Плавленые флюсы изготавливаются путем плавления и гранулирования, имеют однородную структуру.
- Агломерированные флюсы создаются из смеси порошков, которые формируются в гранулы при низких температурах.
- Активные флюсы взаимодействуют с расплавом, изменяя химический состав металла.
- Нейтральные флюсы – не влияют на химический состав, применяются для ответственных конструкций.
Выбирать тип следует с учетом конструктивных требований и условий эксплуатации изделия.
Классификация флюсов по методу сварки
Каждый метод сварки требует определенного типа флюса. Нет универсального решения – важно адаптировать выбор под техпроцесс.
Примеры классификации:
- Для сварки под флюсом (SAW) используют гранулированные плавленые или агломерированные флюсы.
- Для ручной дуговой сварки (SMAW) – флюс содержится в обмазке электрода.
- Для порошковой проволоки (FCAW) – флюс находится внутри проволоки в виде порошка.
- Для автоматической сварки флюс должен обеспечить непрерывную формовку шва без ручного вмешательства.
Больше примеров и рекомендаций по подбору вы найдете в категории сварочных флюсов нашего интернет-магазина.
Различия между активными и нейтральными флюсами
Правильное понимание разницы между активными и нейтральными флюсами позволяет избежать дефектов при сварке и обеспечить соответствие техническим требованиям.
Особенности активных флюсов:
- изменяют химический состав сварочной ванны;
- повышают текучесть шва;
- применяются при незначительных допусках на состав соединения.
Особенности нейтральных флюсов:
- не взаимодействуют с основным металлом;
- обеспечивают стабильные механические свойства;
- рекомендованы для сварки ответственных конструкций (трубы, резервуары, мосты).
Профессионалы всегда согласовывают выбор типа флюса с проектными нормами и марками металла.
Флюс или флюсовая проволока: что нужно для полуавтомата
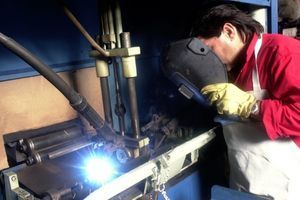
Слово «флюс» путают чаще любого другого сварочного термина. Гранулированный сварочный флюс в мешках по 25–50 кг нужен для сварки под флюсом — автоматами и сварочными тракторами на производстве. Для бытового полуавтомата он не подходит.
Если вы хотите варить полуавтоматом без баллона с газом, вам нужна флюсовая (порошковая) проволока: флюс находится внутри трубчатой проволоки и плавится вместе с ней. Как её выбрать — в статье флюсовая проволока для работы без газа, плюсы и ограничения — в обзоре флюсовой проволоки, а чем самозащитная отличается от газозащитной — в сравнении двух типов.
Ещё одна отдельная вещь — флюс для пайки. Например, ПВ-209 — порошковый флюс для высокотемпературной пайки медными и серебряными припоями (примерно 600–850 °C) меди, никеля, их сплавов и твёрдых сплавов. Для сварки под флюсом его не используют.
Выбор флюса для специалистов: какие критерии учесть?
Для опытных сварщиков основными критериями выбора становятся точность, стабильность и соответствие сложным условиям эксплуатации.
Профессионалы обычно учитывают:
- марку основного металла (нержавейка, алюминий, легированная сталь);
- тип сварного соединения (угловое, стыковое, тавровое);
- механические требования к шву (прочность, пластичность, утомительная стойкость);
- условия эксплуатации (температура, влажность, химическая среда).
Чем сложнее проектные требования, тем тщательнее подбирают флюс: марку согласуют с проектом и с проволокой, в паре с которой флюс аттестован.
Как состав металла влияет на выбор флюса
Каждый металл по-разному реагирует на температурное воздействие и компоненты флюса. Поэтому подбор должен быть согласован с химическим составом заготовки.
Воздействие типа металла:
- углеродистая сталь - допускает широкий спектр флюсов, в т.ч. активных;
- нержавеющая сталь – требует нейтральных флюсов с защитой от окисления;
- алюминиевые сплавы - требуют специализированных флюсов с фторидами;
- медь и её сплавы — сваривают со специальными флюсами (при газовой сварке — на основе буры), состав подбирают под конкретный сплав.
Химическая совместимость – основа долговечности шва, особенно в ответственных проектах (трубопроводы, резервуары).
Температура плавления и вязкость шлака
Флюс должен расплавиться раньше металла и образовать жидкий шлак, который равномерно покрывает ванну. От температуры плавления и вязкости шлака зависят форма шва, отделимость шлаковой корки и допустимая скорость сварки.
- слишком вязкий шлак — плохое формирование шва, риск шлаковых включений;
- слишком жидкий — шлак растекается, на угловых швах и высоких скоростях шов «плывёт».
Самостоятельно этот параметр не подбирают: он заложен в марку флюса. Ваша задача — брать марку, которую производитель рекомендует для вашей проволоки, рода тока и типа соединения, и не выходить за режимы из паспорта.
Влагопоглощение: как хранить и прокаливать флюс
Флюс впитывает влагу из воздуха. Влага во флюсе — это водород в шве, а значит поры и риск холодных трещин, особенно на толстом металле и низколегированных сталях.
- Храните флюс в сухом отапливаемом помещении, в заводской таре или закрытых ёмкостях.
- Плавленый АН-348А по ГОСТ 9087-81 при повышенной влажности перед работой сушат при 300–400 °C не менее 1 часа.
- Агломерированные флюсы гигроскопичнее плавленых, их прокаливают по режиму из паспорта производителя. Низкое содержание водорода (отметка H5 у ESAB OK Flux 10.71 — не более 5 мл на 100 г металла шва) гарантируется именно для прокалённого флюса.
- Нерасплавившийся флюс можно использовать повторно, отсеяв шлаковую корку и пыль.
Подробно — в статье как хранить флюс, чтобы он не потерял свойства.
Плавленые и агломерированные флюсы: в чём разница
По способу изготовления сварочные флюсы бывают плавленые и агломерированные (керамические; их иногда называют «порошковыми»).
| Плавленые | Агломерированные | |
|---|---|---|
| Как изготавливают | шихту расплавляют и гранулируют — зерно стекловидное или пемзовидное | порошки смешивают со связкой, гранулируют и прокаливают без расплавления |
| Легирование шва | только через реакции шлака с металлом (марганец, кремний) | во флюс можно вводить ферросплавы и легирующие элементы |
| Влагопоглощение | низкое | выше — строже условия хранения и прокалки |
| Свойства шва | кислые марки (АН-348А, АН-60) — для общих конструкций | основные марки — низкий водород и высокая ударная вязкость, в т.ч. на морозе |
| В нашем каталоге | АН-348А, АН-348АМ, АН-60 | ESAB OK Flux 10.71, 10.76 |
Плавленые флюсы обычно дешевле за килограмм и менее требовательны к хранению. Агломерированные основные выбирают там, где к шву есть требования по ударной вязкости и водороду.
Стандарты: ГОСТ 9087-81 и EN ISO 14174
Плавленые флюсы постсоветских марок (АН-348А, АН-60 и другие) изготавливают по ГОСТ 9087-81 — там задан химический состав и грануляция каждой марки. Импортные флюсы классифицируют по EN ISO 14174. Например, обозначение ESAB OK Flux 10.71 — S A AB 1 67 AC H5:
- S — флюс для сварки под флюсом;
- A — агломерированный (F — плавленый);
- AB — алюминатно-основной тип шлака;
- 1 — класс 1: для нелегированных и низколегированных сталей;
- 67 — металлургическое поведение: небольшое поступление кремния и умеренное — марганца в шов;
- AC — работает на переменном и постоянном токе;
- H5 — не более 5 мл диффузионного водорода на 100 г металла шва.
Для ответственных конструкций флюс аттестуют вместе с конкретной проволокой — требуйте сертификат на партию.
Какой флюс выбрать для сварки труб и трубопроводов
Здесь две разные задачи.
- Производство сварных труб — длинные прямые или спиральные швы на высоких скоростях. Для углеродистых и низколегированных сталей под это разработан плавленый АН-60.
- Ответственные трубопроводы под давлением — важнее низкий водород и ударная вязкость шва, поэтому берут основные агломерированные флюсы вроде ESAB OK Flux 10.71 в паре с аттестованной проволокой.
Корневой шов монтажных стыков под флюсом обычно не варят — его выполняют ручной дуговой или аргонодуговой сваркой, а автоматом под флюсом заполняют разделку там, где стык можно вращать.
Флюсы для сварки под флюсом в каталоге Argon
Сварка под флюсом — самый производительный дуговой процесс для длинных швов; почему — в статье преимущества автоматической сварки под флюсом. Вот марки, которые мы продаём, и под что каждая:
| Марка | Тип | Для чего | Фасовка |
|---|---|---|---|
| АН-348А | плавленый, зерно 0,35–3,0 мм, ГОСТ 9087-81 | углеродистые и низколегированные стали, проволока диаметром от 3 мм | мешок 50 кг |
| АН-348АМ | плавленый, мелкое зерно 0,25–1,6 мм | то же, проволока диаметром до 3 мм, в том числе механизированная сварка | мешок 50 кг |
| АН-60 | плавленый, ГОСТ 9087-81 | углеродистые и низколегированные стали на повышенных скоростях, трубное производство | мешок 30 кг |
| ESAB OK Flux 10.71 | агломерированный алюминатно-основной, S A AB 1 67 AC H5 | одно- и многопроходные швы на металле любой толщины, требования к ударной вязкости | мешок 25 кг |
| ESAB OK Flux 10.76 | агломерированный алюминатно-основной | стыковые швы в один проход с каждой стороны и угловые швы с большим проплавлением, металл до ~25 мм; судостроение, сосуды под давлением | мешок 25 кг |
Наличие и цены — в разделе сварочные флюсы.
Как избежать дефектов при использовании неправильного флюса
Неправильно подобранный флюс может испортить внешний вид шва, но и критически повлиять на его эксплуатационные характеристики.
Возможные дефекты:
- поры и шлаковые включения;
- кристаллическая хрупкость;
- непровари и трещины;
- коррозия в зоне соединения.
Как избежать проблем:
- учитывайте химический состав металла;
- соблюдайте рекомендуемые параметры;
- используйте только сертифицированные флюсы;
- перед запуском партии – протестируйте на пробном образце.
Не уверены в совместимости флюса с вашей проволокой и металлом — напишите нам, подберём марку под задачу.
Флюсы для судостроения и морских конструкций
Корпуса судов, палубы и морские конструкции работают в солёной воде под постоянной вибрацией, поэтому к швам предъявляют повышенные требования по ударной вязкости и отсутствию пор. Здесь применяют основные агломерированные флюсы с низким содержанием водорода, а сварочные материалы должны быть одобрены классификационным обществом (DNV, Bureau Veritas, Lloyd's Register и другие) — именно как пара «проволока + флюс».
Типичный пример — ESAB OK Flux 10.76: производитель рассчитал его прежде всего на судостроение — стыковые швы с двух сторон в один проход и угловые швы с большим проплавлением основного металла.
Как протестировать новый флюс перед серийным использованием
Перед использованием нового флюса в крупном производстве важно провести тестирование, чтобы проверить его совместимость с технологическим процессом и металлом.
Рекомендуемые шаги тестирования:
- Пробная сварка на идентичных материалах, которые будут в серии.
- Оценка внешнего вида шва (однородность, отсутствие трещин).
- Механические испытания (сгиб, растяжение, удар).
- Контроль химического состава шва после сварки.
- Визуальный и капиллярный контроль на дефекты .
Безопасность при работе с флюсом
- Пыль. Засыпая флюс в бункер и отсеивая его для повторного использования, не вдыхайте пыль — работайте в респираторе.
- Газы. Под слоем флюса дуги почти не видно, но газы выделяются. Нужна местная вытяжка или вентиляция, особенно в закрытых помещениях; фториды в составе флюса требуют к ней особого внимания.
- Горячий шлак. Шлаковая корка после сварки долго остаётся горячей и отскакивает при отбивке — защитные очки и краги обязательны.
- Хранение. Закрытая тара в сухом месте — это и безопасность, и качество: отсыревший флюс даёт поры.
- Паспорт безопасности. Состав и ограничения конкретной марки — в паспорте безопасности (SDS) производителя.
Нужен ли защитный газ при сварке под флюсом
Нет. Под флюсом дуга горит под слоем расплавленного шлака, и он сам защищает ванну от воздуха — баллон не нужен. Газ и флюс сочетаются в другом процессе: у газозащитной флюсовой проволоки флюс внутри проволоки, а снаружи подаётся CO₂ или смесь аргона с CO₂. Чем такая проволока отличается от самозащитной — в сравнении двух типов.
Частые вопросы
Что такое флюс в сварке простыми словами?
Материал, который в дуге плавится, образует шлак и газ и защищает расплавленный металл от кислорода и азота воздуха. При сварке под флюсом им засыпают зону дуги, в покрытых электродах он входит в обмазку, в порошковой проволоке — внутрь проволоки.
Какой флюс выбрать для обычной углеродистой стали?
Для общих конструкций — АН-348А (проволока от 3 мм) или АН-348АМ (проволока до 3 мм). Если шов должен выдерживать удар и мороз — основной агломерированный, например OK Flux 10.71.
Можно ли варить под флюсом нержавейку?
Да, но нужен специальный флюс для нержавеющих сталей в паре с нержавеющей проволокой. Кислые марганцево-силикатные флюсы вроде АН-348А для этого не подходят.
Что делать, если флюс отсырел?
Прокалить перед работой: АН-348А — при 300–400 °C не менее 1 часа, агломерированные флюсы — по режиму производителя.
Можно ли использовать флюс повторно?
Нерасплавившийся флюс собирают и используют снова, отсеяв шлаковую корку, пыль и мелкую фракцию. Желательно смешивать его со свежим.
Чем флюс отличается от флюсовой проволоки?
Флюс — отдельный гранулированный материал для автоматической сварки под флюсом. Флюсовая проволока — проволока для полуавтомата с флюсом внутри, с ней можно варить без газа. См. как выбрать флюсовую проволоку.
Все марки — в разделе сварочные флюсы. Не уверены, какая подойдёт к вашей проволоке и металлу, — свяжитесь с нами, подберём.