Оновлено 1 жовтня 2026
- Тріщину в сірому чавуні без підігріву (холодний метод) варять нікелевими або нікель-залізними електродами: МНЧ-2, ESAB OK 92.60 (NiFe-CI), UTP 86 FN.
- Високоміцний чавун і навантажені вузли — Ni-Fe: OK 92.60, ОЗЖН-1.
- Бюджетний ремонт, коли шов не оброблятимуть, — ЦЧ-4 або ОЗЧ-2.
- Напівавтоматом — дріт ПАНЧ-11: варить без газу й без підігріву.
- Струм — зазвичай постійний зворотної полярності (DC+), короткі валики 10–20 мм з проковуванням.
Чавун зварюють електродами на основі нікелю, нікель-заліза або спеціальними залізними покритими електродами, добираючи тип під конкретний вид чавуну, спосіб термообробки (холодний, теплий чи гарячий метод) і вимоги до механіки та оброблюваності шва.
Усі марки — у розділах електроди для зварювання чавуну і дріт по чавуну.
Чому зварювання чавуну складне і як це впливає на вибір електродів
Зварювання чавуну складне через високу вмістність вуглецю, наявність графітових включень і схильність до утворення жорстких мартенситних зон у зоні термічного впливу, тому електроди мають зменшувати напруження, стабілізувати метал шва і стримувати дифузію вуглецю. На практиці це означає вибір покриттів, що формують пластичний, низьконапружений метал шва з дрібнозернистою структурою.
Умовно складність визначають три фактори: вид чавуну (сірий, ковкий, високоміцний з кулястим графітом, білий, лігатурні типи), товщина деталі та режим термічного впливу. Чим крихкіший матеріал і масивніша деталь, тим більше сенсу у нікелевих або Ni-Fe електродах, які краще поглинають деформації.
Ключові типи електродів для чавуну
Правильний вибір типу електродів дозволяє поєднати ремонтопридатність і довговічність. Нижче — актуальні групи з їхнім призначенням.
Нікелеві електроди (ENi-CI): коли потрібна максимально м’яка, оброблювана наплавка
Нікелеві електроди з чистим Ni забезпечують найвищу пластичність і чудову оброблюваність різанням, тому їх використовують для відповідальних тріщин, тонкостінних деталей і місць, де після ремонту потрібне точне підрізання, свердління або нарізання різьби. Вони особливо доречні при холодному методі на сірому чавуні та при стикуванні різнорідних товщин.
Перевага — низький ризик гарячих та холодних тріщин завдяки аустенітній структурі наплавленого металу. Обмеження — вища ціна і нижча міцність на розтяг порівняно з Ni-Fe, тож для високонавантажених зон частіше переходять до змішаних систем.
Нікель-залізні електроди (ENiFe-CI): золота середина для навантажених вузлів
Електроди з 40–60% Ni і балансом Fe поєднують пластичність із вищою міцністю та кращою кольоровою відповідністю чавуну. Вони рекомендовані для корпусів насосів, блоків двигунів, важких станин і товстих ребер жорсткості, де можливі змінні навантаження. Оброблюваність у них добротна, але трохи гірша, ніж у чистого Ni.
Саме Ni-Fe класи розглядають як «дефолт» для більшості ремонтів: вони толерантні до відхилень режиму, стабільно варяться короткими валиками і дають менш жорсткий перехід до основного металу.
Залізні електроди для чавуну (Fe-base з графітизуючими добавками): бюджетний ремонт і заповнення
Залізні покриті електроди зі спеціальними графітизуючими компонентами застосовують для недорогих ремонтів, попереднього заповнення під наступні проходи нікелем і для ділянок, де оброблюваність не критична. Вони формують твердіший шов, що гірше піддається механічній обробці, зате мають кращу колірну сумісність з більшістю сірих чавунів. На чутливих деталях їх комбінують: корінь — нікелевий, заповнення — Fe-base, фініш — знову нікелевий.
Спеціальні та перехідні електроди (Cu-Ni/Monel, нержавіючий 309/312, 307)
Мідно-нікелеві системи інколи використовують як буфер при складних сплавах або для герметизації пористих зон. Нержавіючі аустенітні електроди типу 309/312 служать перехідним шаром між «примхливим» чавуном і наступною наплавкою: вони знижують жорсткість переходу та блокують дифузію вуглецю. Остаточний шов після такого буфера все одно доцільно виконати Ni або Ni-Fe електродами, якщо важлива ремонтопридатність.
Марки електродів для чавуну: що є в каталозі
Типи вище — це класифікація за складом. На пачках ви побачите конкретні марки; ось як вони лягають у цю класифікацію.
| Марка | Тип | Коли брати |
|---|---|---|
| МНЧ-2, ESAB NiCu 1 | мідно-нікелевий (монель) | холодне зварювання сірого чавуну, коли шов треба обробляти: свердлити, нарізати різьбу |
| ESAB OK 92.60, OK 92.58, UTP 86 FN | нікель-залізний (NiFe-CI) | навантажені вузли, високоміцний і ковкий чавун, багатопрохідні шви на товстому металі, чавун зі сталлю |
| ОЗЖН-1 | залізо-нікелевий | високоміцний чавун, з'єднання чавуну зі сталлю |
| ЦЧ-4 | на залізній основі з ванадієм | холодне зварювання сірого, ковкого й високоміцного чавуну та чавуну зі сталлю; шов твердіший за нікелевий |
| ОЗЧ-2 | мідна основа із залізним порошком у покритті | бюджетна заварка дефектів сірого й ковкого чавуну, де обробка шва не потрібна |
Усі марки й діаметри — у розділі електроди для зварювання чавуну. Рід струму й полярність дивіться на пачці: більшість цих марок варять на постійному струмі зворотної полярності, нікель-залізні ESAB — ще й на змінному.
Під який чавун — який електрод: практичні відповідності
Найкоректніше підбирати тип під конкретну мікроструктуру, бо «чавун» — це збірне слово для різних матеріалів.
Сірий чавун (lamellar graphite): базовий сценарій
Для сірого чавуну з пластинчастим графітом безпечніше працюють Ni або Ni-Fe електроди холодним або теплим методом, з короткими валиками і проковуванням. Якщо ремонт декоративний і дешевизна важливіша за оброблюваність, можливе застосування Fe-base, але з підвищеною увагою до напруження.
Високоміцний (кулястографітний) чавун (ductile, nodular)
Через вищу міцність і чутливість до втрати кулястості графіту на ньому краще працюють Ni-Fe, іноді з буферним шаром 309/312 для пом’якшення HAZ. Деформаційні напруження контролюють попереднім прогрівом і обмеженням довжини валика.
Ковкий чавун (malleable)
Матеріал переносить тепловий цикл гірше, ніж сірий. Рекомендовані нікелеві електроди з максимально холодною технікою: короткі «стібки», паузи, проковування. Якщо потрібно багато наплавити — розділяють ремонт на етапи з повним охолодженням.
Білий чавун
Практично не зварюють без суттєвої термообробки, бо утворює дуже тверді карбіди; реальні ремонти частіше виконують методом наплавлення через проміжний шар або напаювання/металізацію. Якщо зварювання неминуче — буфер 309/312 і фініш Ni-Fe, із гарячим методом і ретельним відпуском.
Леговані (Ni-resist, Ni-hard тощо)
Потребують ідентифікації складу і пробних проходів. Часто коректно працює комбінація «нержавіючий буфер → Ni-Fe фініш», з контрольованим прогрівом і уповільненим охолодженням у вермикуліті чи піску.
«Холодний», «теплий» чи «гарячий»: який метод обрати
Метод визначає ризик тріщиноутворення і продуктивність.
Холодний метод: мінімум тепла — максимум контролю
Холодний метод означає відсутність суцільного прогріву деталі; працюють короткими валиками 10–20 мм, дають деталі охолонути до кімнатної температури між «стібками» і обов’язково проковують кожен валик легкими ударами. Це найпоширеніший підхід для сірих чавунів із Ni/Ni-Fe електродами, коли розміри невеликі, а точність — критична.
Теплий метод: вузьке «вікно безпеки»
Теплий підхід дає попередній прогрів 120–260 °C локально навколо шва, щоб зменшити градієнти і напруження. Він корисний на масивних деталях і високоміцному чавуні. Важливо підтримувати стабільність температури, працювати тими ж короткими «стібками» і дати сповільнене охолодження в ізоляції.
Гарячий метод: для великих і дуже жорстких вузлів
Гарячий метод передбачає суцільний прогрів деталі 400–600 °C з подальшим відпуском і повільним охолодженням. Він дає найнижчі залишкові напруження, але потребує печі/термокамери, контролю термопар і високої культури процесу. У промисловості його залишають для критично важливих корпусів, рам і литих блоків, коли простій обладнання дорожчий за термопідготовку.
Режими зварювання і техніка дуги
Правильні режими зменшують HAZ і стабілізують структуру шва.
Полярність, діаметр і струм
Нікель-залізні електроди ESAB (OK 92.60) варять на змінному струмі або на постійному зворотної полярності (DC+); МНЧ-2, ЦЧ-4, ОЗЧ-2 — на постійному зворотної полярності. Точний режим — на пачці. Діаметр 2,5–3,2 мм — універсальний вибір для холодної техніки: він дозволяє тримати низький струм і коротку дугу. Струм ближче до нижньої межі паспорта краще контролює тепловкладення; орієнтуйтеся на коротку дугу і спокійну ванну без «кипіння».
Довжина валика і зупинки
Кожен валик має бути коротким; після його завершення — негайне легке проковування торця і усього валика кульковим молотком. Це знімає усадочні напруження, дробить структуру і попереджає тріщини від кінців.
Підготовка кромок і «stop-hole»
Перед зварюванням край тріщини зупиняють свердлінням отворів («stop-hole») на кінцях, щоб розвантажити вершину тріщини. Далі фаску формують V або U-подібною, видаляючи графітовий пил і окисли механічно та знежирюючи розчинником.
Як зменшити пористість і карбонізацію
Щоб уникнути пористості, критичні чистота, сухість електродів і контроль вологості. Електроди необхідно підсушувати за рекомендаціями виробника. Карбонізацію зони шва зменшують буферні проходи нержавіючими 309/312 або застосування Ni/Ni-Fe, що гірше розчиняє вуглець. Не тягніть дугу по бруді, не перегрівайте крайки і працюйте короткими імпульсами.
Коли обирати Ni, а коли Ni-Fe або Fe-base: просте правило
Якщо після ремонту потрібна точна механічна обробка і мінімум ризиків — Ni. Якщо вузол навантажений і потрібен баланс міцності та оброблюваності — Ni-Fe. Якщо ремонт бюджетний або вам треба швидко «закрити» об’єм і подальша обробка не планується — Fe-base, бажано в комбінації з нікелевими шарами на поверхні для зняття напружень.
Колір шва і подальше фарбування
Ni дає світліший відтінок, Ni-Fe — ближчий до чавуну, Fe-base — найкраще «зливається» за кольором, проте твердіший. Якщо деталь фарбуватиметься, різниця кольору не є критичною; важливіше забезпечити прилипання фарби — для цього шов матують, знежирюють і дають витримку до повного виходу водню.
Оброблюваність і можливість різьби
Нікелеві шви обробляються як м’яка сталь: різьба ріжеться чисто, стружка — стабільна. Ni-Fe — трохи твердіші, але все ще піддаються різанню штатним інструментом. Fe-base часто потребують твердосплаву або абразиву, а різьба може рватися; тому для різьбових посадок фініш краще робити нікелевим.
Тріщини після зварювання: як уникнути і що робити, якщо з’явилися
Щоб уникнути тріщин, контролюють тепловкладення, працюють короткою дугою, проковують валики і дають деталі повністю охолонути між підходами. Якщо тріщина з’явилася — її слід розкрити, засвердлити кінці, знову підготувати фаску і перезварити короткими «стібками», іноді з буферним 309/312 перед фінішним нікелевим.
Безпека і здоров’я: на що звернути увагу з нікелевими електродами
Нікель і його оксиди відносять до потенційно шкідливих аерозолів, тому обов’язкові локальна вентиляція або витяжка, респіратор класу не нижче FFP2/FFP3, а також рукавички й захист очей. Ретельно дотримуйтеся правил безпеки і не зварюйте у замкнених просторах без вентиляції.
Крок-за-кроком: типовий ремонт тріщини у сірому чавуні нікелевим електродом
Найчастіше невеликі тріщини відновлюють холодним методом Ni або Ni-Fe електродами з такою послідовністю: локалізувати і засвердлити кінці тріщини; розкрити тріщину фаскою; ретельно очистити, знежирити і підсушити зону; виставити струм за паспортом (зазвичай DC+), мінімально можливий стабільний струм і коротку дугу; варити «стібок» 10–15 мм, одразу легко проковувати, чекати охолодження до торкання рукою, повторювати; закінчивши, провести легкий місцевий відпуск теплим повітрям або повільно охолодити в ізоляції; після повного охолодження — механічна обробка та контроль відсутності тріщин.
Економіка ремонту: як оптимізувати витрати без компромісу якості
Найбільша стаття витрат — час і ризики переробки. Нікелеві стрижні дорожчі, але зменшують ймовірність браку. Комбінація «нікелевий корінь — Fe-base заповнення — нікелевий фініш» часто дає найкраще співвідношення «ціна/якість», якщо оброблюваність потрібна тільки по поверхні. Також економить бюджет правильний діаметр (2,5–3,2 мм), бо він дозволяє працювати меншими струмами і скорочує витрати на переробку.
Напівавтоматом: дріт ПАНЧ-11 та аналоги
Якщо ремонтів багато або шов довгий, електрод можна замінити дротом для напівавтомата. ПАНЧ-11 — суцільний дріт на основі нікелю для холодного зварювання сірого, ковкого й високоміцного чавуну. Він самозахисний: варить без газу й без попереднього підігріву, а шов обробляється звичайним інструментом.
- Техніка та сама, що й з електродом: короткі ділянки, паузи на охолодження, проковування.
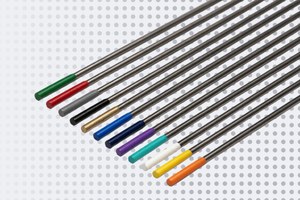
- Для аргонодугового зварювання є прутки ПАНЧ-11.
- Імпортні аналоги — UTP A 8051 Ti (нікель-залізний суцільний дріт) і Nicore 55 (порошковий NiFe). На відміну від ПАНЧ-11, вони потребують захисного газу: UTP A 8051 Ti — суміш аргону з CO₂ (M12), Nicore 55 — аргон із 2 % кисню.
Увесь дріт — у розділі зварювальний дріт по чавуну.
Де обирати і як звірити сумісність
Щоб не помилитися з вибором, звіряйте позначення на пачці з вимогами до деталі: тип чавуну, метод (холодний/теплий/гарячий), необхідну оброблюваність та подальше навантаження. Якщо задача нетипова — візьміть невелику пачку Ni-Fe (наприклад, OK 92.60 поштучно) і зробіть контрольний зразок.
Часті помилки і як їх уникнути
Найтиповіші помилки — довгі валики, перегрів і відсутність проковування, через що з’являються тріщини наприкінці проходу. Інша помилка — ігнорування «stop-hole» перед розкриттям тріщини. Також не забувайте про підсушування електродів і знежирення кромок: масло і графітовий пил провокують пористість. Нарешті, не змішуйте без потреби різні типи електродів у одному корені: перехідні зони можуть стати зародками напружень — краще робіть чіткі шари з буфером.
Підсумок
У більшості ремонтів сірих чавунів для холодної техніки обирайте Ni або Ni-Fe діаметром 2,5–3,2 мм, коротку дугу, «стібки» 10–20 мм і проковування. Для високоміцних і масивних вузлів — Ni-Fe з теплим прогрівом і, за потреби, буфер 309/312. Якщо бюджет обмежений і обробка не потрібна, — ЦЧ-4 або ОЗЧ-2, бажано з нікелевим фінішем. Для складних сплавів — пробні проходи.
FAQ
Чим відрізняються нікелеві і нікель-залізні електроди для чавуну?
Нікелеві дають максимально м’який і легко оброблюваний шов із мінімальним ризиком тріщин; Ni-Fe забезпечують вищу міцність і кращу сумісність з навантаженими вузлами, зберігаючи прийнятну оброблюваність.
Чи можна варити чавун без прогріву?
Так, холодний метод — стандарт для невеликих ремонтів: короткі «стібки», мінімальний струм, проковування і повні паузи на охолодження між проходами.
Які електроди вибрати для різьбових посадок після ремонту?
Обирайте нікелеві: їхній метал шва найкраще ріжеться, свердлиться і чисто тримає різьбу без виривання.
Що робити з тріщинами, що «повертаються» після охолодження?
Перевірити наявність отворів-зупинок на кінцях, розкрити тріщину знову, виконати буферний шар (за потреби 309/312) і варити короткими валиками з проковуванням; інколи потрібен теплий прогрів і повільне охолодження.
Чому шов світліший за деталь?
Нікелеві наплавки мають інший відтінок; це нормальна ознака складу. Якщо зовнішній вигляд важливий — після механічної обробки наносьте ґрунт і фарбу, колір вирівняється.
Чи підходять залізні електроди для критичних вузлів?
Для високих навантажень краще Ni-Fe або Ni. Fe-base доречні як бюджетне рішення або проміжні шари, але вони твердіші і менш ремонтопридатні.
Яка полярність краща?
Ту, що вказана на пачці: для більшості електродів по чавуну це постійний струм зворотної полярності (DC+), нікель-залізні ESAB варять і на змінному. Головне — коротка дуга й мінімальний стабільний струм.
Чи потрібне проковування кожного валика?
Так. Легке проковування одразу після зупинки валика суттєво зменшує напруження і ризик тріщин, особливо на холодному методі.
Як уникнути пористості?
Сухі електроди, чисті кромки, стабільна коротка дуга і помірний струм. За потреби — буферні шари для розгазування.
Де підібрати діаметр і марку?
У розділі електроди для зварювання чавуну — діаметр, тип покриття і фасування; дріт для напівавтомата — у розділі дріт по чавуну.