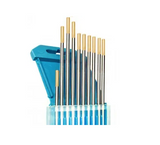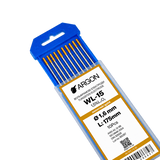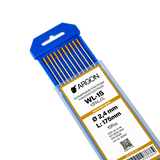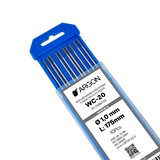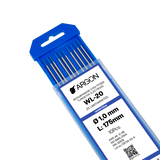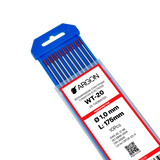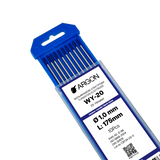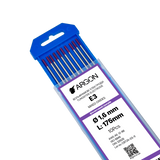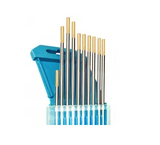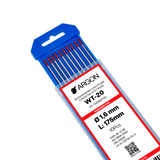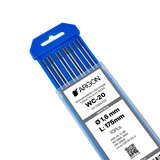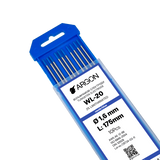
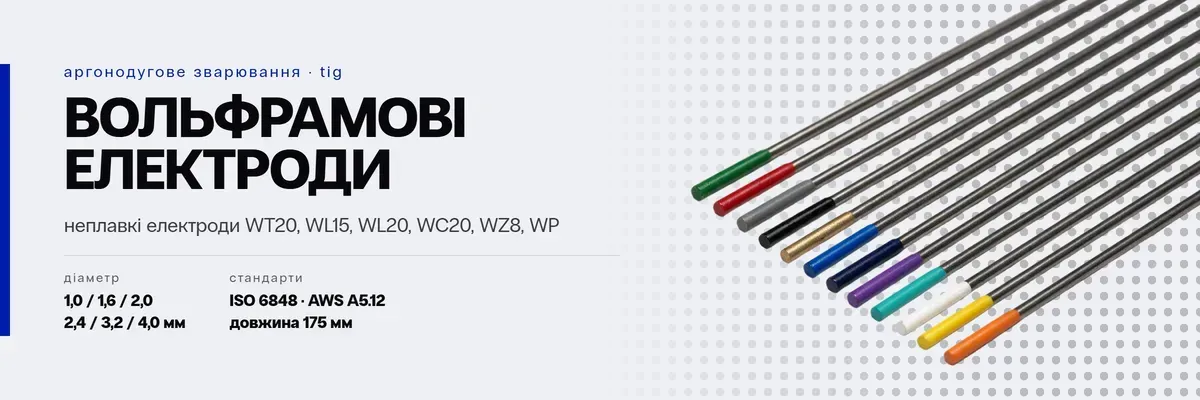
Колір на торці вольфрамового електрода позначає, яку добавку оксиду в ньому використано. За стандартом ДСТУ EN ISO 6848:2015 зелений — це чистий вольфрам WP для алюмінію на змінному струмі, червоний — торієвий WT-20, сірий — церієвий WC-20, золотий і синій — лантанові WL-15 і WL-20. Від добавки залежать струм, на якому працює електрод, легкість підпалу дуги та ресурс заточки.
Оновлено 25 вересня 2026
- Алюміній і магній на змінному струмі (AC) — зелений WP; на сучасних інверторах AC/DC — також синій WL-20 або фіолетовий E3.
- Сталь, нержавійка, мідь, титан на постійному струмі (DC) — синій WL-20, сірий WC-20, фіолетовий E3. Червоний WT-20 теж підходить, але він радіоактивний.
- Найходовіші діаметри — 1,6 і 2,4 мм: вони закривають більшість задач у майстерні.
- Синій WL-20 і темно-синій WY-20 легко сплутати — склад звіряйте за написом на пеналі, а не за кольором.
Таблиця кольорів вольфрамових електродів
Кольори марок WP, WT, WC, WL, WZ — за ДСТУ EN ISO 6848:2015 і AWS A5.12. WY-20, E3 і WR2 стандарт не описує: це кольори виробників.
| Колір | Марка | Добавка | Струм | Для чого | У каталозі Argon |
|---|---|---|---|---|---|
| Зелений | WP | Без добавок, чистий W | AC | Алюміній, магній на трансформаторних апаратах | Argon, Binzel |
| Червоний | WT-20 | Оксид торію 1,7–2,2 % | DC | Сталь, нержавійка, мідь, титан. Радіоактивний | Argon, Binzel |
| Сірий | WC-20 | Оксид церію 1,8–2,2 % | DC, AC | Малі струми, тонкий метал, легкий підпал. Заміна WT-20 | Argon |
| Чорний | WL-10 | Оксид лантану ~1 % | DC, AC | Рідше вживана лантанова марка | Argon (3,0 і 4,0 мм) |
| Золотий | WL-15 | Оксид лантану 1,5 % | DC, AC | Стабільна дуга на середніх струмах | Binzel, TBi |
| Синій | WL-20 | Оксид лантану 1,8–2,2 % | DC, AC | Універсальний: сталь, нержавійка, алюміній на інверторах. Найдовше тримає заточку | Argon |
| Темно-синій | WY-20 | Оксид ітрію ~2 % | DC | Вузька, концентрована дуга для точних швів | Argon |
| Фіолетовий | E3, E3 PRO | Суміш рідкоземельних оксидів | DC, AC | Універсальний, без торію. E3 PRO — легший підпал на малих струмах | Argon, Binzel |
| Бірюзовий | WR2 | Рідкоземельна добавка на основі лантану | DC, AC | Тримає форму наконечника на тривалому зварюванні | Binzel |
| Білий | WZ-8 | Оксид цирконію ~0,8 % | AC | Алюміній; кулька на кінчику стабільніша, ніж у WP | під замовлення |
| Жовтий, фіолетовий, помаранчевий | WT-10, WT-30, WT-40 | Оксид торію 1 / 3 / 4 % | DC | Застарілі торієві марки, трапляються рідко | — |
Фіолетовий колір носять і E3, і рідкісний WT-30 — тому, як і з синіми WL-20 та WY-20, орієнтуйтесь на марку на пеналі. Весь асортимент — у категорії вольфрамових електродів: 77 позицій Argon і Abicor Binzel діаметром від 1,0 до 4,8 мм.
Як читати марку: літери й цифри
Марка складається з трьох частин. W — вольфрам, основа будь-якого електрода. Друга літера — добавка: P — без добавок, T — торій, C — церій, L — лантан, Z — цирконій, Y — ітрій. Число — вміст оксиду в десятих частках відсотка: WL-20 означає 2,0 % оксиду лантану, WL-15 — 1,5 %.
В американському стандарті AWS ті самі марки пишуться інакше: WL-20 — це EWLa-2, WC-20 — EWCe-2, WT-20 — EWTh-2, WP — EWP. Якщо на пеналі стоїть лише AWS-позначка, склад той самий.
Тип вольфрамового електрода під метал і струм
Спершу визначте, який метал варите: від цього залежить струм, а від струму — марка електрода й форма заточки.
| Метал | Струм | Електрод | Заточка |
|---|---|---|---|
| Вуглецева й нержавіюча сталь | DC, мінус на електроді | WL-20, WC-20, E3 (WT-20) | Конус |
| Тонка нержавійка, до 1 мм | DC, малий струм | WC-20, E3 PRO, WY-20 | Гострий конус |
| Мідь, латунь | DC | WL-20, WT-20 | Тупий конус |
| Титан | DC | WL-20, WY-20 | Конус |
| Алюміній, магній — трансформаторний апарат | AC | WP, WZ-8 | Кулька |
| Алюміній — інвертор AC/DC | AC | WL-20, E3, WP | Тупий конус з площадкою |
Детально про зварювання алюмінію — у статті TIG-зварювання алюмінію, а про присадку до нього — у матеріалі про прутки 4043.
Діаметр електрода: струм і кількість у кілограмі
Діаметр підбирають під струм: тонкий електрод на великому струмі перегрівається й «плаче» у ванну, товстий на малому — дає нестабільну дугу. Значення орієнтовні для лантанових і церієвих електродів; для чистого WP верхню межу знижують приблизно на третину.
| Діаметр, мм | DC, А | AC, А | Метал, мм | Штук в 1 кг (довжина 175 мм) |
|---|---|---|---|---|
| 1,0 | 10–70 | 10–50 | до 1 | 378 |
| 1,6 | 50–150 | 40–110 | 1–3 | 148 |
| 2,0 | 70–200 | 60–150 | 2–4 | 94 |
| 2,4 | 100–250 | 80–200 | 3–6 | 66 |
| 3,2 | 200–350 | 150–280 | від 5 | 37 |
| 4,0 | 300–450 | 200–350 | товстий метал | 24 |
Кількість у кілограмі порахована за густиною вольфраму 19,25 г/см³ для стандартної довжини 175 мм — зручно, коли закупівля йде на вагу, а витрата рахується в штуках.
Тип струму та форма заточування
Форма кінчика визначає, наскільки зібрана дуга і як глибоко вона проплавляє метал.
| Форма | Кут | Для чого |
|---|---|---|
| Гострий конус | 15–30° | Тонкий метал, струм до 100 А, вузька дуга |
| Середній конус | 30–60° | Універсальна форма для сталі й нержавійки, 80–250 А |
| Тупий конус | 60–90° | Великі струми й товстий метал, ширша дуга, довший ресурс |
| Кулька | — | AC на WP і WZ-8: утворюється сама, не більше 1,5 діаметра електрода |
- Точіть уздовж електрода, щоб риски йшли до кінчика: поперечні риски розхитують дугу.
- Алмазний диск або спеціальна точилка — звичайний наждак залишає в вольфрамі включення.
- Довжина заточки — 2–2,5 діаметра електрода. Невелика площадка 0,2–0,5 мм на кінчику продовжує ресурс.
Торієві WT-20: у чому ризик
Оксид торію слабко радіоактивний. Сам електрод у пеналі небезпеки не несе: ризик — це пил під час заточування, який можна вдихнути. Тому WT-20 точать лише з витяжкою або в респіраторі й на окремому диску, а пил не здувають, а збирають. Якщо цього не хочеться, WL-20, WC-20 і E3 дають схожу дугу на постійному струмі без торію.
Кольори майже однакові, а склад різний. Марку дивіться на пеналі або в накладній.
Кулька потрібна лише на змінному струмі для WP і WZ-8. На постійному струмі кулька розмазує дугу й дає широкий неглибокий шов.
Електрод, що торкнувся металу чи присадки, забруднений: дуга блукає, у шві з’являються включення. Забруднений кінчик відламують і точать заново.
Якщо апарат інверторний і ви варите і сталь, і алюміній, тримайте один тип — WL-20 або E3 діаметром 1,6 і 2,4 мм. Вони працюють на обох струмах, і не доведеться міняти електрод під кожну задачу.
Що потрібно для TIG-зварювання
Часті запитання
Який колір вольфрамового електрода для алюмінію?
На трансформаторному апараті змінного струму — зелений WP або білий WZ-8. На інверторі AC/DC частіше беруть синій WL-20 або фіолетовий E3: вони довше тримають форму.
Який колір для нержавійки?
Синій WL-20, сірий WC-20 або фіолетовий E3 на постійному струмі. Для тонкої нержавійки на малих струмах добре працюють WC-20 і E3 PRO.
Чим WL-15 відрізняється від WL-20?
Вмістом оксиду лантану: 1,5 % проти 2 %. WL-20 легше підпалює дугу й довше тримає заточку, WL-15 — трохи м’якша дуга на середніх струмах. Для більшості задач різниця невелика.
Чи можна одним електродом варити і на AC, і на DC?
Так, лантанові WL-15 і WL-20, церієві WC-20 і фіолетові E3 працюють на обох струмах. Торієві WT-20 і ітрієві WY-20 — лише для постійного, чисті WP — для змінного.
Скільки вольфрамових електродів в 1 кг?
Для довжини 175 мм: діаметра 1,6 мм — близько 148 штук, 2,4 мм — 66 штук, 3,2 мм — 37 штук. Повна таблиця — у розділі про діаметр.
Як обрати електрод під конкретний апарат і коли його міняти — у статті вольфрамові електроди для TIG: вибір під AC/DC і заточування. Порівняння методів — у матеріалі MIG чи TIG.