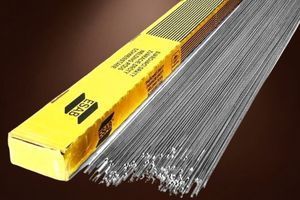
Нержавійку варять не «будь-якою нержавіючою присадкою», а тією, що відповідає марці сталі: для 304 — тип 308L, для 316 — 316L з молібденом, для нержавійки з чорним металом — 309L або 307. Нижче — таблиця, де для кожної поширеної марки стоять електрод, дріт для напівавтомата і пруток для TIG, які є в нашому каталозі.
Оновлено 21 жовтня 2026
- AISI 304, 08Х18Н10 — присадка типу 308L: електроди ОЗЛ-8 або ESAB ОК 61.30, дріт і пруток ER 308LSi.
- AISI 316, 316L, 316Ti — тільки присадка з молібденом, типу 316L: 308L тут не підходить.
- AISI 321, 12Х18Н10Т — стабілізована присадка типу 347 (з ніобієм) або 308L; електрод ЦТ-15.
- Нержавійка + чорна сталь — 309L (найуніверсальніший варіант) або 307; для невідомих і важкозварюваних сталей — 312.
- ОЗЛ-8 і ОЗЛ-6 — різні електроди: ОЗЛ-8 — для харчової нержавійки типу 304, ОЗЛ-6 — для жаростійких сталей типу 309.
Таблиця: марка сталі → електрод → дріт MIG → пруток TIG
Знайдіть у першій колонці свою сталь, у другій — тип присадки, далі — конкретні марки під ваш спосіб зварювання. Марки в таблиці — товари, які зараз є в наявності.
| Основний метал | Тип присадки | Електрод (MMA) | Дріт (MIG) | Пруток (TIG) |
|---|---|---|---|---|
| AISI 304 / 304L 08Х18Н10, 03Х18Н11 |
308L | ОЗЛ-8, ESAB ОК 61.30, Böhler FOX EAS 2-A; тонкий метал — НІАТ-1 | Argon ER 308LSi, ESAB Autrod 308LSi | Argon ER 308LSi, ESAB OK Tigrod 308LSi |
| AISI 321 / 347 12Х18Н10Т, 08Х18Н10Т |
347 або 308L | ЦТ-15 (з ніобієм), ESAB ОК 61.30 | Argon ER 347, Argon ER 321 | Argon ER 347, Argon ER 321 |
| AISI 316 / 316L / 316Ti 10Х17Н13М2Т |
316L (з Mo) | ESAB ОК 63.80 | Argon ER 316LSi | Argon ER 316LSi, ESAB OK Tigrod 316LSi |
| AISI 309, жаростійкі 20Х23Н13 |
309L | ОЗЛ-6, ЗІО-8 | Argon ER 309LSi | Argon ER 309LSi, ESAB OK Tigrod 309LSi |
| AISI 310, жаростійкі 20Х25Н20С2 |
310 | ОЗЛ-25Б | Argon ER 310 | Argon ER 310 |
| Нержавійка + чорна сталь | 309L або 307 | ESAB ОК 67.60 (309L), ESAB ОК 67.45 (307), НІІ-48Г | Argon ER 309LSi, Argon ER 307 Si, ESAB Autrod 16.95 | Argon ER 309LSi, Argon ER 307Si |
| 316 + чорна сталь | 309MoL | ESAB ОК 67.70, Böhler FOX CN 23/12 Mo-A | — | — |
| Невідома, інструментальна, пружинна сталь | 312 | ESAB ОК 68.81, Böhler FOX CN 29/9-A | — | ESAB OK Tigrod 312 |
| AISI 904L 06ХН28МДТ |
385 (904L) | ОЗЛ-17У | — | — |
| AISI 430 (феритна), вихлоп авто | 430L | — | — | пруток 430L |
Усі марки й діаметри — у розділах електроди для високолегованих сталей, дріт із нержавіючих сталей і прутки присадочні для нержавійки. Дріт є діаметрами 0,8–1,6 мм, прутки — 1,0–3,2 мм, електроди — 2,0–5,0 мм.
Що означають 308, 316, 309, 307 і літери L, Si
Цифри в назві присадки — це тип сплаву за американською класифікацією AWS: для електродів перед ним стоїть буква E (E308L), для дроту й прутків — ER (ER308LSi). Присадку підбирають такого ж або трохи більш легованого типу, ніж основний метал (для 304 — 308L), щоб шов не втратив корозійної стійкості, коли метал перемішується у ванні.
| Тип | Склад, приблизно | Для чого |
|---|---|---|
| 308L | Cr 20 %, Ni 10 % | Найпоширеніша нержавійка 304 / 08Х18Н10: харчові ємності, труби, перила |
| 316L | Cr 18–20 %, Ni 11–14 %, Mo 2–3 % | Кислотостійкі сталі 316 / 316L / 316Ti: хімія, морська вода, фармацевтика |
| 347 | як 308, + ніобій | Стабілізовані сталі 321 і 347 (12Х18Н10Т), робота при нагріванні |
| 309L | Cr 23–25 %, Ni 12–14 % | Жаростійкі сталі й з'єднання нержавійки з чорним металом |
| 307 | Cr 18 %, Ni 8 %, Mn 6 % | Різнорідні й марганцовисті сталі, буферний шар під наплавлення |
| 312 | Cr 29–30 %, Ni 9–10 % | Важкозварювані й невідомі сталі: пружинні, інструментальні |
- L (low carbon) — наднизький вміст вуглецю, до 0,03–0,04 %. Шов менше схильний до міжкристалітної корозії після нагрівання, тому для зварювання майже завжди беруть L-марки.
- Si — підвищений кремній. Ванна стає рідкішою, шов краще розтікається й рівніше формується, тому дріт для напівавтомата частіше продають саме як ER 308LSi чи ER 316LSi.
- Mo — молібден, головна відмінність 316 від 304. Він дає стійкість до точкової (пітингової) корозії в хлоридах і кислотах.
Детальніше про марки дроту й газ для напівавтомата — у статті зварювальний дріт для нержавіючої сталі, про найпоширеніший пруток — у статті присадочний пруток ER308L для TIG.
ОЗЛ-8 чи ОЗЛ-6: у чому різниця
Це найчастіше питання з вітчизняних електродів для нержавійки. Назви схожі, але за складом це різні типи, і взаємозамінними вони не є.
| ОЗЛ-8 | ОЗЛ-6 | |
|---|---|---|
| Тип за ГОСТ 10052-75 | Е-07Х20Н9 | Е-10Х25Н13Г2 |
| За ISO 3581 | E 19 9 B — аналог типу 308 | E 23 12 B — аналог типу 309 |
| Для яких сталей | Корозійностійкі 08Х18Н10, 12Х18Н10Т, AISI 304, 321 | Жаростійкі 20Х23Н13, 20Х23Н18 |
| Де застосовують | Харчові й хімічні ємності, баки, трубопроводи | Деталі печей, пальники, чохли термопар, паропроводи — робота до 1000 °C |
| Покриття і струм | Основне, постійний струм зворотної полярності (DC+) | Основне, постійний струм зворотної полярності (DC+) |
| Діаметри в наявності | 2,0; 2,5; 3,0; 4,0; 5,0 мм | 2,0; 3,0; 4,0; 5,0 мм |
Простіше кажучи: для звичайної «харчової» нержавійки беріть ОЗЛ-8 (тонкий метал — ОЗЛ-8 діаметром 2,0 мм), для деталей, що працюють у вогні, — ОЗЛ-6 або ЗІО-8. Імпортний аналог ОЗЛ-8 за типом — ESAB ОК 61.30 (E308L-17): він варить і змінним, і постійним струмом, тож підходить для простого трансформатора.
Електроди з основним покриттям (ОЗЛ-8, ОЗЛ-6, ЦТ-15) варять тільки постійним струмом, тому для них потрібен інвертор. Якщо апарат видає лише змінний струм, беріть рутилові ESAB ОК 61.30 або ОК 67.60.
Нержавійка з чорним металом: 309L, 307 чи 312
Коли нержавійку приварюють до вуглецевої сталі, у ванну потрапляє залізо й вуглець з «чорного» боку, і звичайна присадка 308L розбавляється до крихкого шва. Тому для різнорідних з'єднань беруть присадку з запасом легування.
| Присадка | Коли брати | У каталозі |
|---|---|---|
| 309L | Перший вибір для 304 / 321 + вуглецева сталь: кронштейни, фланці, опори ємностей | електрод ОК 67.60, дріт ER 309LSi, пруток ER 309LSi |
| 309MoL | Те саме, але з боку нержавійки — 316 з молібденом; перший шар на плакованому металі | ОК 67.70, FOX CN 23/12 Mo-A |
| 307 | Жорсткі вузли з ризиком тріщин, марганцовисті сталі, буферний шар перед твердим наплавленням | ОК 67.45, НІІ-48Г, дріт ER 307 Si, пруток ER 307Si |
| 312 | Сталь невідомої марки, пружинна, інструментальна; ремонт, коли немає часу з'ясовувати склад | ОК 68.81, FOX CN 29/9-A, пруток OK Tigrod 312 |
Для сталевої опори під нержавіючою ємністю або фланця на трубі в більшості випадків вистачає 309L. До 307 і 312 переходять, коли шов тріскається або марку металу неможливо встановити.
Електрод, дріт чи пруток: що обрати
| Спосіб | Коли підходить | Що потрібно |
|---|---|---|
| Електрод (MMA) | Монтаж, ремонт, вулиця, метал від 2–3 мм, невеликі обсяги | Інвертор, електроди відповідного типу, прожарювання перед роботою |
| Дріт (MIG) | Серійні вироби, довгі шви, товщини від 1 мм | Напівавтомат, дріт ER…LSi, газова суміш на основі аргону |
| Пруток (TIG) | Тонкий метал, труби, харчове обладнання, де важливий вигляд шва | TIG-апарат, чистий аргон, вольфрамові електроди, пруток ER… |
Тип присадки від способу не залежить: якщо деталь із 316, то й електрод, і дріт, і пруток мають бути типу 316L. Як вибрати між напівавтоматом і аргоном, розповідаємо в статті MIG чи TIG: що вибрати, а про сам TIG-вольфрам — у статті вольфрамові електроди для TIG.
Типові помилки при зварюванні нержавійки
Шов виходить без молібдену і в агресивному середовищі починає кородувати раніше за основний метал. Для 316 / 316L / 316Ti — тільки присадка типу 316L.
Електроди для вуглецевої сталі (АНО, МР-3, УОНІ-13/55) дають шов, який іржавіє, а на межі з нержавійкою може тріснути. Для нержавійки потрібні електроди для високолегованих сталей.
Нержавійка гірше відводить тепло і сильніше жолобиться, ніж чорна сталь. Варіть меншим струмом, короткими швами, не затримуйте дугу на місці. Для тонкостінних виробів є електроди зі зниженим тепловкладенням — НІАТ-1.
Щітка або круг, якими працювали по вуглецевій сталі, лишають на нержавійці частинки заліза, і з'являється іржа. Беріть абразив з позначкою Inox (детальніше — у статті абразив для нержавійки), а кольори мінливості біля шва знімайте травильною пастою.
Питання й відповіді
Якими електродами варити нержавійку?
Для найпоширенішої нержавійки 304 / 08Х18Н10 — електродами типу 308L: ОЗЛ-8, ESAB ОК 61.30, Böhler FOX EAS 2-A. Для 316 — електродами з молібденом, наприклад ESAB ОК 63.80. Для 321 / 12Х18Н10Т — стабілізованими ніобієм, як ЦТ-15.
Чи можна варити нержавійку звичайним електродом?
Прихопити можна, але шов буде з вуглецевої сталі: він іржавіє і може тріснути на межі з нержавійкою. Для виробів, що контактують з водою, їжею чи хімією, потрібен електрод для нержавіючих сталей.
Чим відрізняються ОЗЛ-8 і ОЗЛ-6?
ОЗЛ-8 (Е-07Х20Н9, тип 308) — для корозійностійких сталей 08Х18Н10, 12Х18Н10Т, AISI 304. ОЗЛ-6 (Е-10Х25Н13Г2, тип 309) — для жаростійких сталей 20Х23Н13, що працюють до 1000 °C. Обидва варять постійним струмом зворотної полярності.
Чим варити нержавійку з чорним металом?
Присадкою типу 309L: електрод ESAB ОК 67.60, дріт або пруток ER 309LSi. Якщо з боку нержавійки сталь 316 — 309MoL (ОК 67.70). Для жорстких вузлів і марганцовистих сталей — тип 307 (ОК 67.45, ER 307 Si).
Яким дротом варити нержавійку напівавтоматом?
Дротом того ж типу, що й метал: ER 308LSi для 304, ER 316LSi для 316, ER 309LSi для з'єднання з чорною сталлю. Найходовіші діаметри — 0,8 і 1,0 мм. Детально — у статті дріт для нержавіючої сталі.
Який пруток потрібен для аргонового зварювання нержавійки?
Для 304 — ER 308LSi або ER 308L, для 316 — ER 316LSi, для 321 — ER 347 або ER 321. Діаметр прутка підбирають під товщину: 1,6–2,0 мм для тонкого металу, 2,4–3,2 мм — для товщого.