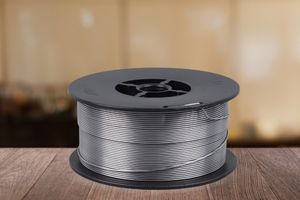
Чавун зварюють не лише електродами. Для напівавтомата є нікелеві дроти — ПАНЧ-11 та його аналоги, — які дають пластичний шов, що не тріскається при охолодженні й легко обробляється різцем. Розбираємо, який дріт взяти під ваш чавун, у якому газі варити і як вести шов, щоб деталь не луснула.
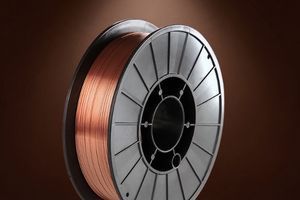
- Для ремонту чавуну напівавтоматом беруть дріт на основі нікелю: ПАНЧ-11, ESAB Nicore 55 або UTP A 8051 Ti.
- Нікелевий шов пластичний: він «забирає» напругу, яку чавун не витримує, і тому не дає тріщин.
- Варять короткими ділянками по 30–50 мм з проковкою, без перегріву деталі.
- Мідно-нікелеві дроти (ER CuNi, NiCu7) — для мідних сплавів, а не для чавуну.
Чому чавун варять нікелем
У чавуні багато вуглецю, тому біля шва при швидкому охолодженні утворюється крихка «вибілена» зона, а сам метал майже не тягнеться. Звичайний сталевий дріт дає твердий шов, і тріщина йде або по ньому, або поруч. Нікель вуглець не «ловить» і лишається пластичним: шов стискається разом з деталлю, а не рве її. Тому нікелеві дроти й електроди — основа холодного зварювання чавуну.
Який дріт обрати
| Дріт | Що це | Для чого | Захисний газ | Ціна |
|---|---|---|---|---|
| ПАНЧ-11, ф 1,0 і 1,2 мм | Нікелева основа, Mn 5–6 %, Cu 2,3–3 % | Наплавлення й відновлення деталей із сірого, ковкого й високоміцного чавуну; тонкостінні вироби | Захисний газ, дуга відкрита | від 1 755 грн (касета 0,5 кг) |
| ESAB Nicore 55, ф 1,2 мм | Металопорошковий дріт, Ni ~55 % | Відповідальні вузли з ковкого й високоміцного чавуну, чавун + сталь, багатопрохідні шви | Тільки суміш з ~98 % Ar | 21 154 грн (котушка 5 кг) |
| UTP A 8051 Ti, ф 1,0 мм | Ni 55 %, Fe — основа, Ti 0,5 % | Чавун з кульовим графітом, з'єднання чавуну зі сталлю, виправлення дефектів лиття | MIG/MAG | 1 850 грн (котушка 0,5 кг), зараз немає в наявності |
Для ремонту під аргонову горілку є пруток ПАНЧ-11 ф 2,0 мм. Увесь асортимент — у категорії зварювальний дріт по чавуну.
ПАНЧ-11 чи Nicore 55
ПАНЧ-11 — недорогий і доступний дріт для ремонту: заварити тріщину в корпусі, відновити посадку, наплавити зношене місце. Не потребує попереднього нагріву й термообробки, шов легко обробляється. Nicore 55 — вибір для навантажених деталей і для з'єднання чавуну зі сталлю: він дає високоміцний метал, стійкий до гарячих тріщин, а вихід наплавленого металу ~97 % проти ~70 % у покритих електродів. Але варять ним тільки в аргоновій суміші з ~98 % Ar.
Як варити чавун напівавтоматом
- Підготовка. Зачистіть зону до металевого блиску, видаліть масло й іржу. Кінці тріщини засвердліть свердлом 3–5 мм, щоб вона не пішла далі.
- Оброблення кромок. На товстих стінках зніміть фаску під кутом, щоб провар був на всю товщину.
- Короткі ділянки. Варіть швами по 30–50 мм, вразбивку від центру до країв, не даючи деталі розігрітись.
- Проковка. Одразу після кожної ділянки простукайте шов молотком із заокругленим бойком — це знімає напругу усадки.
- Повільне охолодження. Не охолоджуйте водою чи протягом; невелику деталь можна вкрити базальтовою тканиною.
Загальні налаштування апарата й подачі дроту — у статті зварювання напівавтоматом для початківців.
Коли краще взяти електрод
Якщо напівавтомата немає, деталь велика, а робота разова, простіше варити електродами — ЦЧ-4, ESAB OK 92.60, UTP 86 Fn. Як їх обрати, розповідаємо в статті електроди для зварювання чавуну. Дріт виграє там, де швів багато: він швидший і дає менше вкладення тепла в деталь.
Питання й відповіді
Чи можна варити чавун звичайним дротом СВ-08Г2С?
Шов вийде, але твердий і крихкий: тріщина майже гарантована, а обробити його різцем складно. Для чавуну потрібен нікелевий дріт.
Чи потрібно гріти чавун перед зварюванням ПАНЧ-11?
За описом виробника — ні, попередній нагрів і термообробка не потрібні. Головне — короткі ділянки й повільне охолодження.
Який газ для Nicore 55?
Лише аргонова суміш з високим вмістом аргону, близько 98 % Ar. У чистій вуглекислоті ним не варять.